

 语言


新闻中心
News Center

折叠屏手机的难点,不只在柔性屏幕,还在于中框连接、转轴运动、阻尼手感和长期耐用性。手机每天可能经历多次开合,铰链内部的微型金属件要在狭小空间内完成定位、传力、限位和配合。
传统车削、铣削、冲压和压铸各有适用范围,但面对结构细小、形状复杂、批量很大的铰链零件时,单一工艺往往需要较多后续加工。MIM,也就是Metal Injection Molding金属注射成形,逐渐成为消费电子精密金属件的重要制造方式。
粉末注射成形行业资料显示,MIM结合了金属粉末、粘结剂、注射成形、脱脂和烧结等环节,适合制造小型、复杂和具有较高性能要求的零件。
一、折叠屏手机铰链里,哪些零件适合MIM?
完整铰链通常不是一个零件,而是由多个金属件、弹性件、轴件和连接结构组成。MIM更适合制造其中体积较小、几何形状复杂、批量稳定的金属零件。
常见应用包括:
铰链支架和连接支座;
异形转轴座;
限位块和定位块;
阻尼结构中的金属套件;
复杂齿形或凸轮零件;
屏幕支撑连接件;
需要多个方向同时成形的微型结构件。
这些零件往往带有凹槽、孔位、台阶、薄壁、曲面或非对称轮廓。采用MIM后,可以通过模具一次成形主要外观和结构,减少大量切削和材料浪费。
PIM International的行业分析认为,MIM铰链已经广泛用于折叠手机、笔记本电脑和可穿戴设备,原因在于该工艺能够制造紧凑、复杂且适合大批量生产的金属部件。
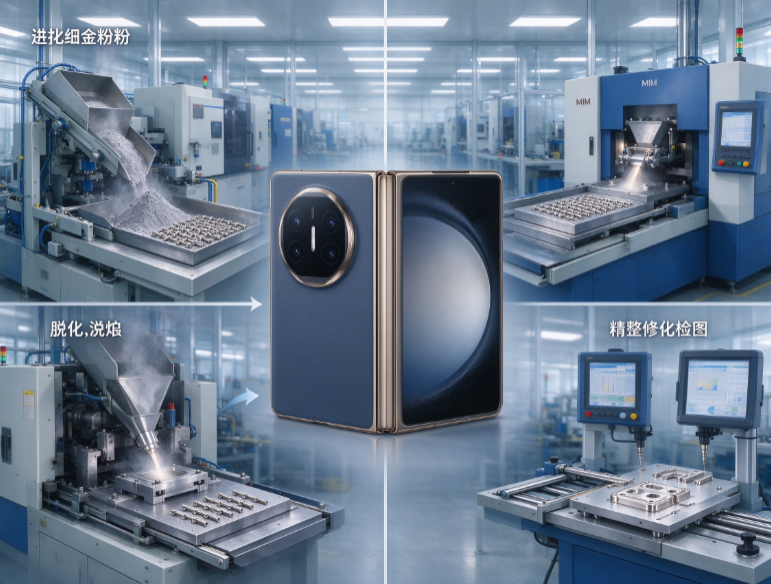
二、MIM工艺是怎样完成一个铰链零件的?
1. 金属粉末与粘结剂混合
MIM首先要选择合适的金属粉末,再与聚合物粘结剂按比例混合,制成具有流动性的喂料。
粉末粒径、形状、装载量和混合均匀度,会影响后续注射、脱脂、烧结收缩和最终密度。折叠屏铰链零件尺寸小,粉末和粘结剂的稳定性会直接影响批次一致性。
2. 注射成形
喂料在加热后进入模具,形成所谓的“生坯”。这一阶段与塑料注塑有相似之处,但金属粉末含量高,对模具排气、浇口设计、流动平衡和注射压力要求更高。
铰链零件通常具有多个薄壁和细小结构,模具设计要避免短射、困气、熔接痕和局部密度不均。
3. 脱脂
脱脂是去除粘结剂的过程。脱脂速度太快,可能导致开裂、变形或内部缺陷;脱脂不充分,又会影响后续烧结和材料性能。
对于微型铰链零件,脱脂过程需要兼顾效率和形状保持,不能只追求快速完成。
4. 烧结
脱脂后的零件进入烧结炉,在受控气氛和温度条件下完成致密化。烧结后零件会产生收缩,收缩比例和均匀性必须在模具设计与工艺开发阶段提前计算。
MPIF的MIM技术资料将粉末选择、喂料性能、脱脂烧结参数、收缩率和烧结后机械性能列为材料开发的重要内容。
5. 后处理与检验
烧结后的铰链零件,可能还需要去毛刺、整形、研磨、抛光、热处理、表面处理或精密加工。
不同零件的后处理方案不同。涉及转动配合的表面,通常需要关注粗糙度、边缘状态和耐磨性;需要外露的装饰结构,则还要考虑颜色、光泽和外观一致性。
三、为什么折叠屏铰链会考虑MIM?
复杂结构可以接近一次成形
折叠屏铰链内部空间有限,零件常需要在多个方向上形成结构。MIM可以利用模具形成复杂三维轮廓,减少多次装夹和多道切削。
适合微型化设计
随着手机越来越薄,铰链零件也在缩小。MIM能够制造细小的金属结构,使设计人员有更多空间安排齿形、定位柱、限位面和连接孔。
材料性能适合机械运动
不锈钢、铁基合金和部分高强度合金都可以用于MIM。具体材料应根据铰链的强度、耐磨、耐腐蚀、磁性和表面处理要求确定。
批量生产成本更容易控制
MIM前期需要开发模具和工艺,但进入稳定量产后,单件生产效率较高,适合手机铰链这类需求量大、零件尺寸小、结构重复性强的产品。
行业资料也指出,MIM的优势主要体现在复杂形状、小型化和高批量制造方面。
四、MIM并不是“开模后就能直接量产”
折叠屏铰链MIM项目的难点,往往不在注射机本身,而在于尺寸收缩、薄壁变形和多零件配合。
收缩控制
烧结收缩会影响孔径、长度、平面度和相互配合尺寸。模具尺寸不能只按最终图纸放大一个固定比例,还要结合材料配方、装载量和炉内位置进行验证。
变形控制
细长薄壁零件在脱脂和烧结阶段容易出现弯曲、塌陷或扭曲。零件摆放、支撑方式、烧结曲线和装炉量都可能影响结果。
配合控制
铰链零件不是单独使用,必须与轴、弹片、支架和外壳配合。单个零件尺寸合格,不代表整套铰链开合手感稳定,因此需要进行装配验证和开合寿命测试。
毛刺与颗粒控制
折叠屏手机内部空间狭小,细小毛刺或残留颗粒可能影响转动、产生异响,甚至划伤相邻部件。清洁、去毛刺和过程防尘需要纳入量产标准。
五、折叠屏铰链MIM如何选择材料?
材料选择不能只看抗拉强度,还要结合实际运动状态。
不锈钢材料通常具有较好的耐腐蚀性和外观稳定性,适合对尺寸、耐磨和表面处理有要求的零件。17-4PH等沉淀硬化不锈钢,可用于需要较高强度的结构,但热处理和尺寸控制需要同步规划。
铁基材料成本和机械性能较为平衡,适合部分内部结构件。若零件需要较强耐磨性,应进一步评估热处理、表面硬化或涂层方案。
如果零件靠近磁性元件、无线充电区域或天线布局,还要评估材料磁性和电磁影响。材料确定后,应通过密度、硬度、拉伸、耐磨和腐蚀测试验证,而不是只看材料牌号。
六、怎样判断MIM供应商是否适合做铰链?
考察供应商时,不能只看是否有注塑机和烧结炉,还应关注完整工艺能力。
需要了解供应商是否具备:
喂料配方和粉末管理能力;
精密MIM模具设计能力;
脱脂、烧结和气氛控制能力;
尺寸收缩数据库;
二次加工和表面处理能力;
三坐标、投影仪、粗糙度和材料检测设备;
铰链装配与寿命测试能力;
批次追溯和异常处理体系。
折叠屏铰链属于高频运动部件,首件合格只是起点。还应进行连续开合、扭矩变化、异响、磨损、跌落和环境可靠性测试。
七、MIM与CNC、冲压、压铸怎样比较?
CNC加工灵活,适合样品、小批量和需要高精度局部加工的零件,但复杂微型结构的加工时间和材料损耗可能较高。
冲压适合薄片、简单平面和大批量零件,对三维复杂结构和多方向细节的适应性有限。
压铸适合较大尺寸和较高产量的零件,但对于超小型、薄壁、细齿和高精度配合件,需要结合具体材料和模具能力判断。
MIM更适合结构复杂、尺寸较小、批量较大,并且希望减少后续加工的金属零件。最终选择哪种工艺,应结合年需求量、尺寸公差、材料性能、模具投入和后处理成本综合计算。
折叠屏手机铰链MIM的价值,不只是把一个零件做出来,而是通过稳定的粉末、模具、脱脂、烧结和检测流程,让微型金属件在狭小空间中长期保持可靠配合。前期做好结构评审和工艺验证,量产阶段加强收缩控制、清洁管理和装配测试,才能让MIM真正满足折叠屏手机铰链对轻薄、精度和耐久性的要求。
 首页


