

 语言


新闻中心
News Center

金属粉末注射成形是一种适合制造小型、复杂和批量化金属零件的近净成形工艺,广泛应用于消费电子、汽车、医疗器械、锁具、五金和精密机械领域。
面对一个复杂金属零件,工程师通常会比较CNC加工、冲压、压铸、精密铸造和金属粉末注射成形。真正的难点,不是判断哪一种工艺“更先进”,而是确认零件结构、材料要求和订单数量是否适合。
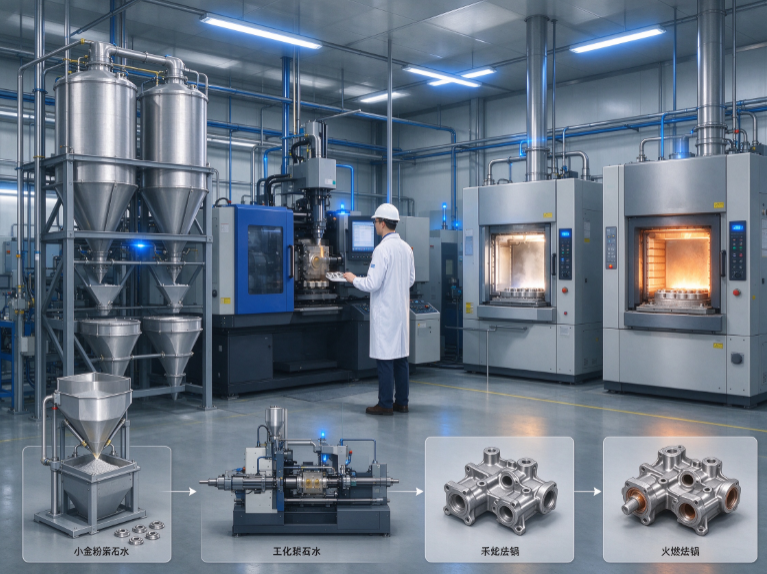
金属粉末注射成形通常简称MIM,是将细金属粉末与粘结剂混合,制成可流动喂料,再通过注射成形获得零件形状,之后经过脱脂和烧结得到金属制品。粉末冶金行业资料将MIM定义为能够制造复杂净成形或近净成形金属部件的工艺。
一、先看零件特征,而不是先看设备价格
金属粉末注射成形通常适合以下类型的零件:
尺寸较小、重量较轻;
结构复杂,带有孔、槽、台阶或曲面;
需要多个方向形成细节;
对材料强度、耐磨性或耐腐蚀性有要求;
产品需求量较大,需要长期稳定生产;
传统加工需要多次装夹或大量去除材料。
手机铰链、手表零件、医疗器械部件、锁具结构件、汽车小型连接件和精密工具零件,都是常见应用方向。
如果零件尺寸很大、结构特别简单,或者只需要生产几十件样品,MIM未必合适。因为该工艺需要开发模具、验证喂料和建立脱脂烧结参数,前期投入通常高于直接机加工。
二、MIM的核心价值在于“复杂结构一次成形”
CNC加工依靠刀具逐步去除材料,灵活性较高,但遇到深槽、内腔、细齿和多方向结构时,可能需要多次装夹、换刀或电火花加工。
金属粉末注射成形则利用模具形成零件外形。只要模具结构设计合理,多个细节可以在一次注射中同时完成,减少后续加工工序。
这并不代表MIM能完全取代CNC。涉及极高精度孔位、关键配合面或特殊螺纹时,烧结后仍可能需要精加工。更合理的做法,是让MIM承担大部分复杂外形,再由CNC、研磨或整形处理关键尺寸。
三、金属粉末注射成形的生产过程
1. 粉末和粘结剂制成喂料
金属粉末的粒度、形状、纯度和装载比例,会影响流动性、成形性和烧结后的密度。粘结剂则负责让粉末在注射机中具备足够流动性,并在脱脂阶段逐步去除。
喂料如果混合不均,可能造成零件密度不一致、收缩差异和局部缺陷。因此,原料管理是MIM质量控制的起点。
2. 注射成形得到生坯
喂料加热后进入模具,成形后得到含有大量粘结剂的生坯。此时零件已经具备最终形状,但强度和尺寸还不能代表成品状态。
注射速度、压力、模具温度、浇口位置和排气方式,都会影响填充完整性。薄壁区域可能出现短射,厚薄交界处则可能产生缩痕和密度差异。
3. 脱脂去除粘结剂
脱脂过程需要控制温度、时间和气氛,使粘结剂逐步排出,同时保持零件形状不塌陷、不变形。
脱脂太快,容易产生裂纹和内部孔洞;脱脂不充分,则会影响烧结质量。不同喂料体系对应不同脱脂方式,不能简单套用同一组参数。
4. 烧结完成致密化
烧结是MIM中决定材料性能和尺寸变化的重要环节。零件在高温下发生收缩和致密化,最终形成具有一定强度、硬度和耐磨性的金属件。
MPIF的相关课程和技术资料将喂料、注射、脱脂、烧结、精加工、材料选择和尺寸精度列为MIM项目的主要内容。
烧结炉内的温度均匀性、气氛控制、装炉方式和零件摆放,都会影响批次一致性。
四、材料选择要结合使用环境
金属粉末注射成形常用材料包括不锈钢、铁基合金、工具钢、镍基合金和部分特殊合金。
不锈钢适合对耐腐蚀、外观和尺寸稳定性有要求的零件;铁基材料适合部分结构件和机械件;工具钢可以用于需要硬度和耐磨性的部件;镍基材料则可用于高温或特殊环境。
材料选择不能只看强度数据,还要考虑:
零件是否长期摩擦;
是否接触汗液、清洗剂或盐雾;
是否需要热处理;
是否涉及磁性要求;
烧结后是否需要表面处理;
材料成本和粉末供应是否稳定。
同一结构采用不同材料后,烧结收缩、硬度、表面状态和加工难度都可能发生变化,换料前需要重新验证工艺。
五、模具设计决定了项目能否顺利量产
MIM模具与普通塑料模具相似,但对粉末喂料的流动和脱脂烧结变形更加敏感。
设计阶段应重点考虑:
壁厚是否均匀
壁厚变化过大,容易导致填充速度不一致、脱脂不均和烧结变形。复杂结构可以通过圆角、减薄、加强筋或合理分件改善。
浇口和排气是否合理
细小零件容易出现困气和短射,浇口位置需要结合流动路径、外观要求和后续切除方式确定。
收缩率是否经过验证
烧结收缩不是简单放大尺寸就能解决。不同材料、粉末装载量和炉内位置,都会造成实际收缩差异。通常需要通过试模件和标定件建立数据。
是否便于脱模
倒扣、深腔和细长结构可能增加侧抽、滑块或顶出机构的复杂程度。模具结构过于复杂,会提高成本和维护难度。
六、MIM项目如何控制尺寸和外观?
质量控制不能只在最后测量几个尺寸,而应贯穿原料、注射、脱脂、烧结和后处理。
原料阶段需要检查粉末和粘结剂的批次、含水率和混合状态;注射阶段关注重量、外观、填充和毛刺;脱脂阶段观察裂纹、变形和残留;烧结阶段检查密度、尺寸、硬度和材料成分。
对批量零件,还应设置关键尺寸的首件检验、巡检和终检。涉及装配的产品,除了测量单件尺寸,还要完成实际组装、功能运动和寿命测试。
如果零件用于手机铰链、锁具或医疗器械,外观缺陷、异响、边缘毛刺和表面颗粒都可能影响最终产品,清洁和包装也应纳入质量要求。
七、金属粉末注射成形的成本怎么计算?
MIM的成本通常包括模具、喂料、注射、脱脂、烧结、后处理、检测和包装。
订单数量越大,模具成本越容易摊薄。对于小批量产品,CNC、精密铸造或金属增材制造可能更灵活;对于稳定的大批量产品,MIM则可能通过减少加工工序和提高材料利用率降低单件成本。
MPIF的工艺教程也将MIM与其他制造方式的比较、零件设计、成本和经济性作为重要内容。
报价时不要只比较单件价格,还要确认模具寿命、试模次数、材料牌号、后处理、检验标准和不良品处理方式。
八、哪些情况不建议直接采用MIM?
如果零件尺寸大、结构简单、订单量小、图纸经常修改,或者关键尺寸需要频繁调整,直接开MIM模具可能会增加项目风险。
如果零件存在过薄壁厚、极深盲孔、严重倒扣或无法脱模的结构,也需要先做工艺评审。对于仍处于概念阶段的产品,可以先用CNC或金属增材制造完成样件,再确定最终设计后转入MIM量产。
MIM最适合的项目,通常是设计已经比较稳定、零件结构复杂、批量明确,并且企业愿意投入时间进行模具和烧结工艺验证。
金属粉末注射成形不是单纯的“金属注塑”,而是一套从粉末、喂料、模具、脱脂到烧结的完整制造体系。判断它是否适合某个零件,应同时看结构复杂度、材料性能、订单数量、精度要求和后处理成本。前期把图纸、材料和产量评估清楚,后续量产才更容易保持稳定。
 首页


