

 语言


新闻中心
News Center

一个小型金属零件,外形带有弧面、凸台、孔位,还需要与其他零件配合。如果采用机械加工,可能要经过多次装夹、钻孔和铣削。生产数量增加后,企业往往会考虑,有没有办法让零件更接近最终形状,再减少后续加工?
MIM金属粉末冶金就是可以考虑的工艺之一。它适合生产部分体积较小、形状复杂、需要批量制造的金属零件。判断一个产品能否采用MIM,还需要结合材料、尺寸、公差和订单数量综合分析。
一、MIM金属粉末冶金是什么?
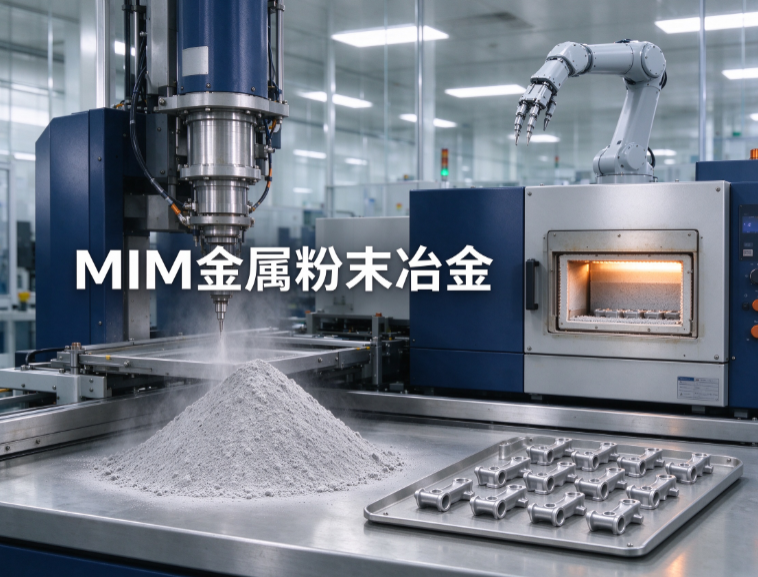
MIM的英文全称是 Metal Injection Molding,中文通常称为金属粉末注射成形。它属于粉末冶金技术的一个分支,把金属粉末与注射成形工艺结合起来。
生产时,先将细金属粉末与黏结剂混合,制成适合注射的喂料。喂料进入模具成形后,再经过脱脂和烧结,最终得到金属零件。
通俗地说,一件MIM零件需要先解决三个问题:混合后的材料能否顺利填满模具,成形后的坯件能否保持完整,以及烧结后能否达到设计尺寸和性能。
MIM常用于生产小型异形零件,但零件能否顺利成形,还要看具体结构。例如,带有细长悬臂、厚薄差异较大或局部要求很高精度的产品,通常需要在开模前进行详细评估。
二、一颗金属零件,要经过哪些工序?
1. 制备喂料
厂家根据零件的材料要求选择金属粉末,再与适量黏结剂混合。黏结剂帮助粉末在注射时流动,并让成形后的坯件保持形状。
粉末与黏结剂混合是否均匀,会影响后续成形和烧结。如果局部材料分布不均,可能给尺寸一致性和内部质量带来影响。
2. 注射成形
喂料加热后,通过注射设备进入模具型腔,冷却后形成具有零件基本外形的坯件。
这一阶段使用模具复制零件形状,侧孔、凸台、凹槽等结构是否能直接成形,需要结合脱模方向和模具结构判断。坯件取出后仍含有黏结剂,强度和最终状态不同,搬运时需要避免损伤。
3. 脱脂
脱脂是去除坯件中大部分黏结剂的过程。根据喂料体系不同,可采用溶剂脱脂、催化脱脂或热脱脂等方式,有些工艺也会组合使用。
脱脂过程需要控制速度和条件。如果处理不当,坯件可能出现裂纹、变形等问题,影响后续烧结。
4. 烧结
脱脂后的坯件进入烧结炉,在受控条件下加热。金属颗粒逐渐结合,孔隙减少,零件发生收缩并变得更加致密。
烧结收缩是MIM设计中的重要因素。 模具不能简单按照最终零件尺寸制作,而需要结合材料、喂料和工艺预留尺寸。具体收缩情况应通过厂家经验及试样验证,避免用一个固定比例套用所有产品。
5. 后处理与检验
烧结后的零件,可能根据用途进行热处理、机加工、抛光、表面处理或装配。
例如,某个配合孔的公差要求较严,厂家可能先通过MIM形成主体,再对该孔进行精加工。这样既保留了复杂外形批量成形的便利,也能针对关键部位满足装配要求。
三、哪些零件适合考虑MIM工艺?
零件较小,形状较复杂。 比如带有多个凸台、沟槽或曲面的金属小件。如果零件结构简单,加工难度低,就需要比较其他工艺的成本。
生产数量相对稳定。 MIM一般需要模具,前期有模具设计和制造投入。订单量较大、产品结构稳定时,模具费用更容易分摊到每件产品中。
原有加工工序较多。 有些零件通过传统加工需要多次装夹,或者要把几个小零件组合起来。如果设计允许,MIM可能将部分结构集成,减少后续工序。
材料和性能要求能够通过验证。 即使外形适合注射成形,也要确认烧结后的强度、硬度、耐腐蚀性等指标能否满足使用要求。选工艺时,图纸要求和实际工况同样重要。
比如,一款锁具小零件有多个弧面和定位结构,每月需求量较大,可以请MIM厂家评估成形方案。但最终是否采用,还应比较模具费用、单件价格、样品性能和交期。
四、常见MIM材料有哪些?
不锈钢
不锈钢是MIM中常见的材料类型,部分牌号可用于需要一定耐腐蚀性或力学性能的零件,例如五金配件、机械小件等。
不同不锈钢牌号的性能差异较大。选材时,需要说明零件接触的环境、承受的载荷及是否需要热处理,不能仅以“304不锈钢”或“316L不锈钢”作为全部验收依据。
铁基合金与合金钢
部分铁基材料可用于对强度、硬度或耐磨性有要求的结构件。具体性能与材料成分、烧结状态及后续热处理有关,采购时应明确最终交付状态。
其他金属及合金
部分厂家也会采用钛合金等材料生产MIM零件。不同材料的粉末特性、烧结条件和成本差别较大,需要确认厂家是否具备对应材料的生产经验和检验能力。
对于医疗、航空等应用,除了材料本身,还要结合产品用途完成相应测试和验证。零件采用某种金属材料,并不自动代表它适合所有使用场景。
五、MIM零件在设计时,哪些地方容易出问题?
一张图纸上的结构能够画出来,还需要确认它是否适合注射、脱模、脱脂和烧结。
壁厚变化太大
如果零件一侧很厚,另一侧很薄,成形和后续处理时可能出现不均匀变化。设计时可在满足强度要求的前提下,尽量让截面过渡平缓。
细长结构缺少支撑
细长臂、薄片或悬空部位在脱脂和烧结过程中可能发生变形。厂家通常需要结合产品外形,评估摆放方式、支撑方案和尺寸控制方法。
孔位和螺纹要求不明确
有些孔位可以在成形时加工出来,有些关键孔则可能需要烧结后再加工。图纸中应注明孔径公差、位置要求及装配方式,让厂家判断哪些部位需要后处理。
外观要求没有提前说明
MIM零件可能存在浇口、分型线或后处理痕迹。如果某个表面属于外观面,或者不允许留下明显痕迹,应在模具设计前说明,以便确定成形和修整方案。
六、MIM、机械加工和压制烧结,怎么比较?
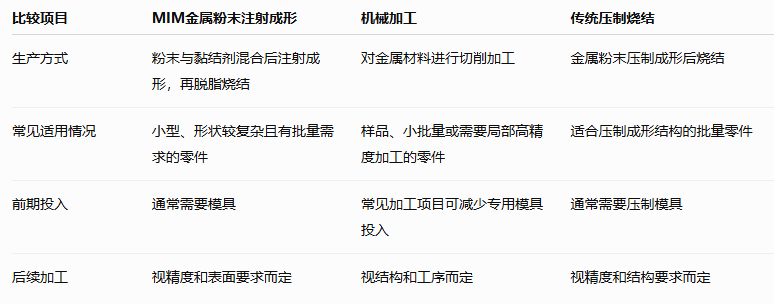
实际选择时,应让厂家基于同一份图纸和相同验收要求报价。单件价格之外,还应考虑模具、样品、后处理、检验和生产周期。
七、找MIM厂家报价,需要提供哪些信息?
1、产品图纸或三维模型,标明尺寸、公差和关键配合位置。
2、材料要求,包括牌号或希望达到的性能。
3、使用环境,如是否接触水、盐雾、油品或高温环境。
4、预计数量,包括打样数量、月用量和年用量。
5、外观与后处理要求,如抛光、热处理、表面处理等。
6、检验要求,如关键尺寸、硬度、强度或耐腐蚀测试。
拿到报价后,还应问清模具费用、样品周期、单价包含哪些工序,以及关键尺寸由什么方法检验。
MIM金属粉末冶金适合部分复杂小型金属零件的批量生产。产品是否适合采用这项工艺,要从零件结构、材料性能、需求数量和整体成本一起判断,并通过样品验证后再进入批量生产。
 首页


